
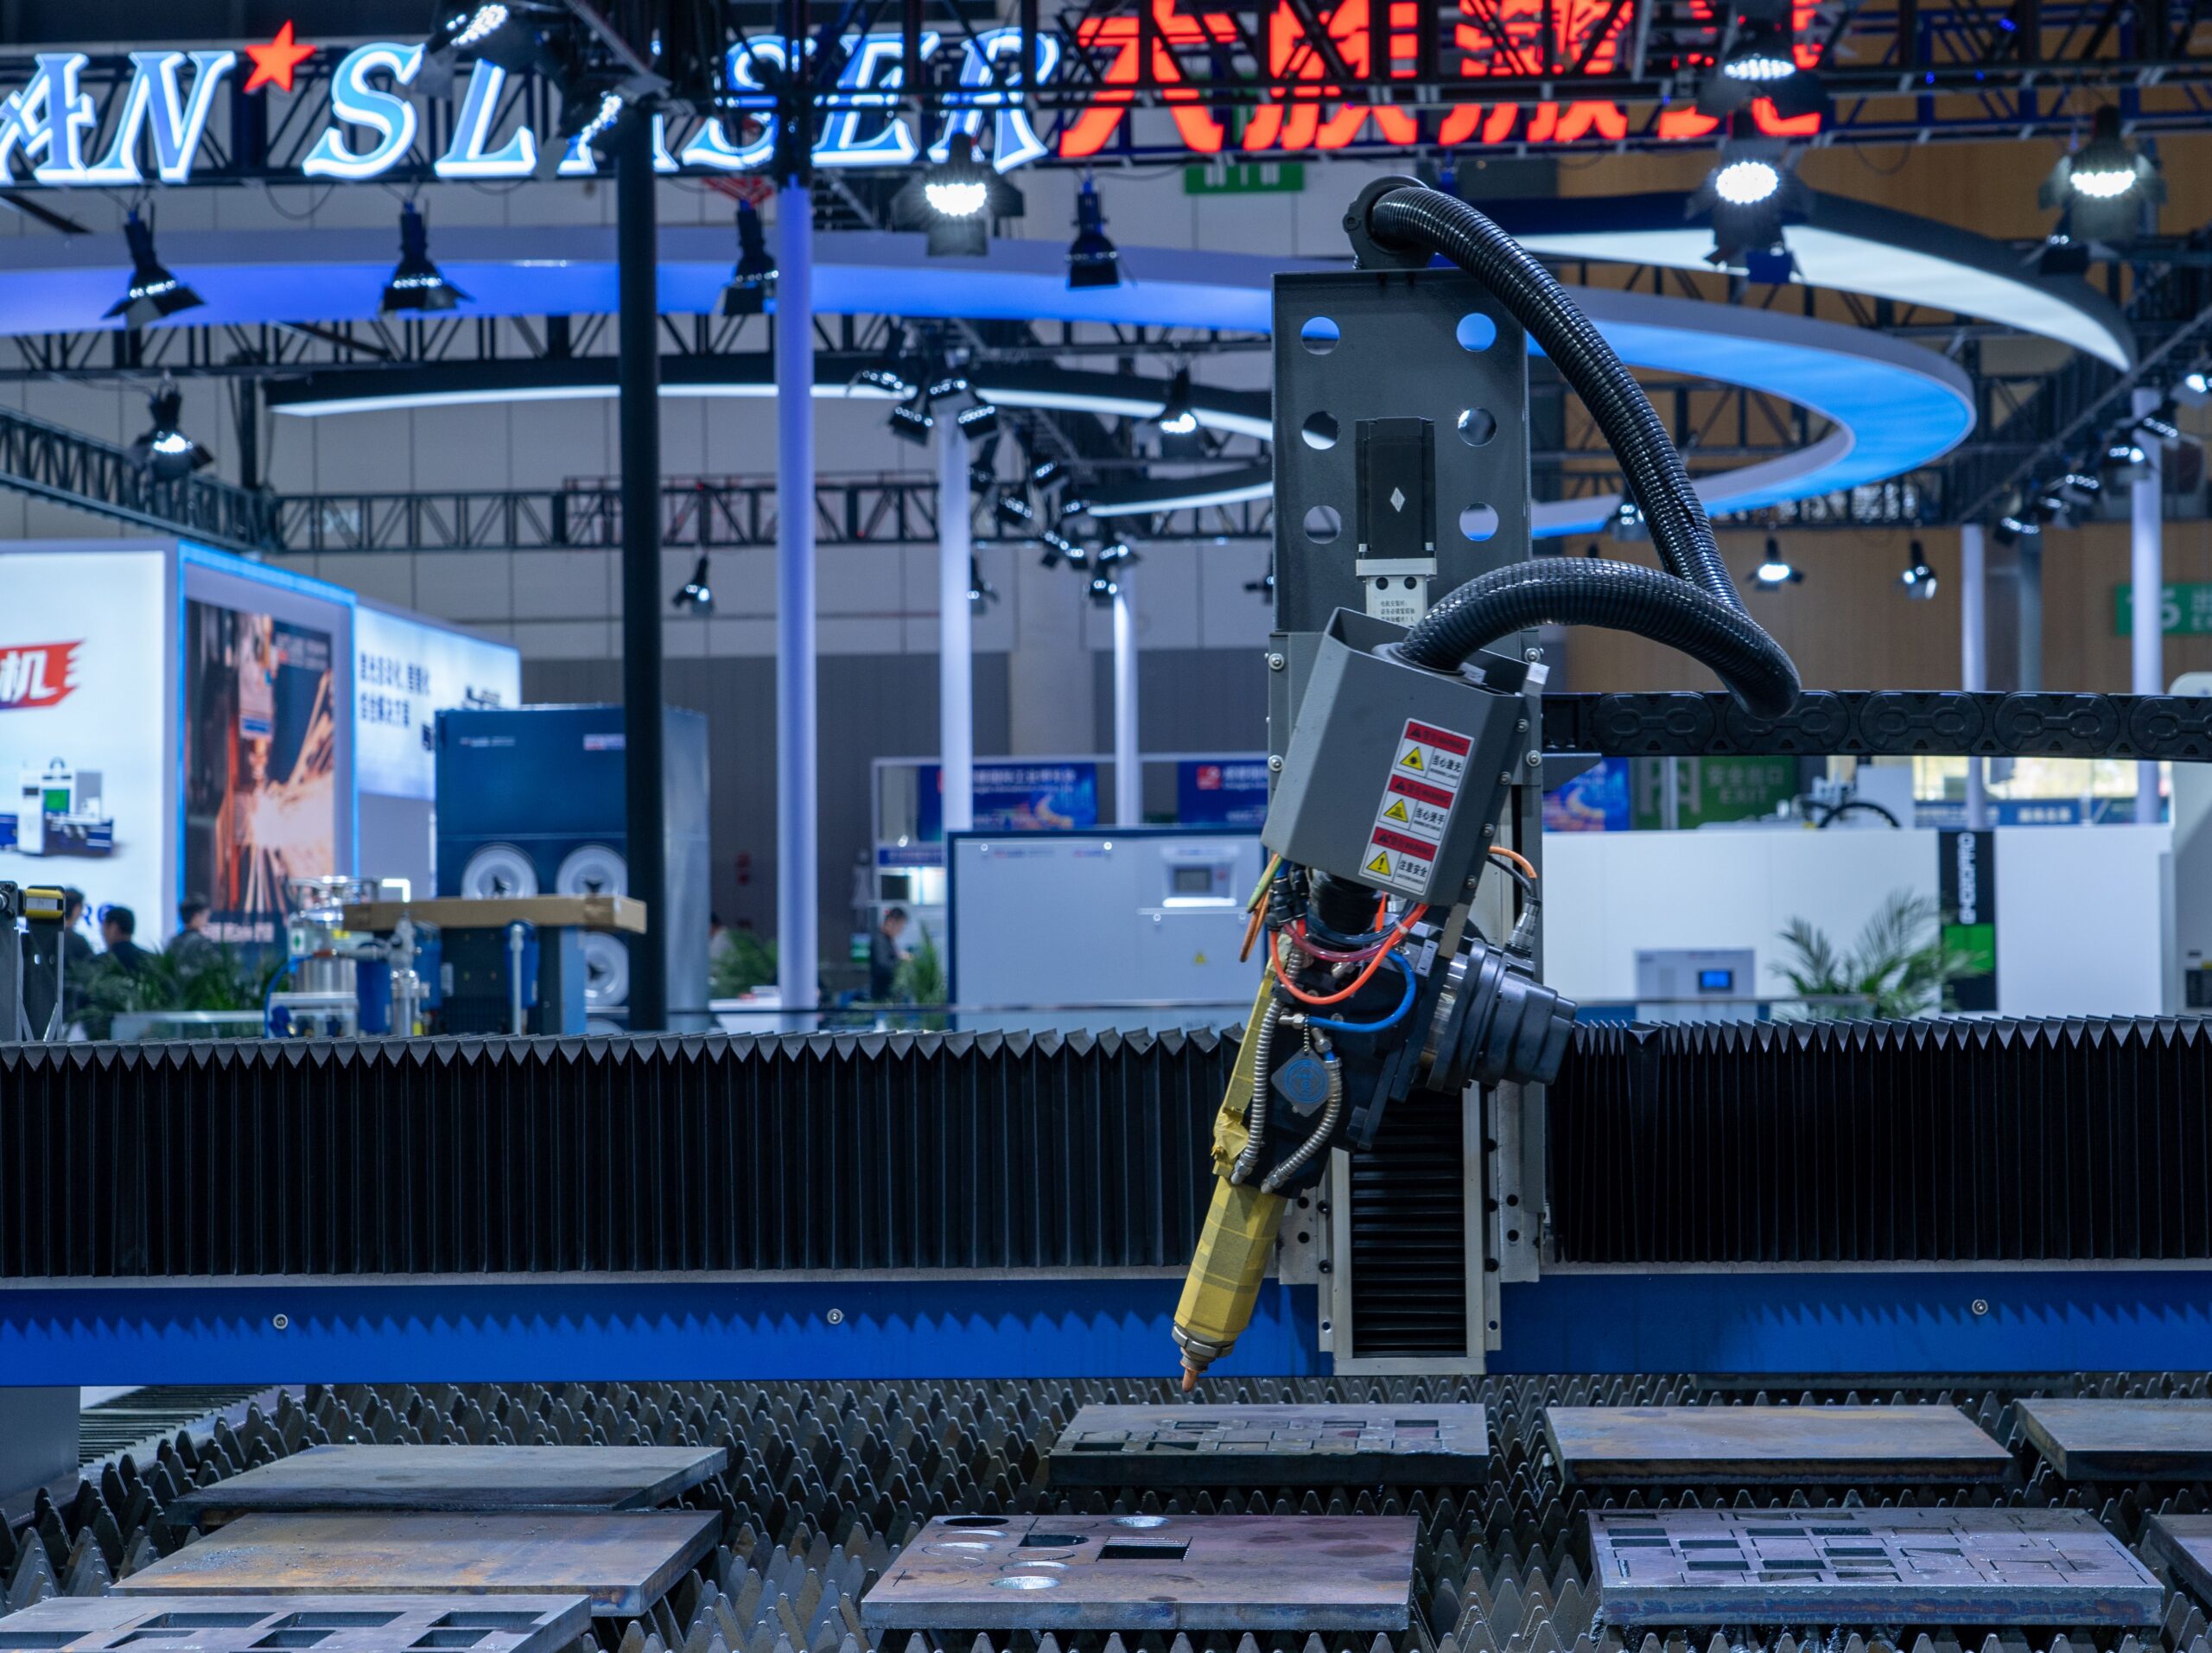
Stal coraz śmielej wchodzi do wnętrz. Rama stołu, wspornik półki, osłona grzejnika, panel ażurowy na ścianie czy balustrada schodów to elementy, w których krawędź nie jest schowana w środku maszyny, tylko widać ją z bliska każdego dnia. Dlatego warto rozumieć, dlaczego dwa detale o identycznym kształcie potrafią różnić się wyglądem krawędzi i ceną. Odpowiedź leży w trzech parametrach: gatunku materiału, jego grubości i gazie, który towarzyszy wiązce lasera.
Gatunek stali zmienia zasady gry
Stal konstrukcyjna, na przykład S235JR czy S355, to najczęściej cięty materiał w warsztatach. Tnie się ją dobrze i przewidywalnie, choć wynik zależy od jakości samej blachy. Materiał walcowany na gorąco ma zgorzelinę, czyli warstwę tlenków na powierzchni, a jego skład chemiczny bywa mniej równy niż w blachach zimnowalcowanych. Wyższa zawartość krzemu potrafi pogorszyć stabilność cięcia i chropowatość krawędzi. Blacha zimnowalcowana DC01 ma gładką powierzchnię i ścisłą tolerancję grubości, dlatego chętnie wybiera się ją na cienkie, widoczne detale.
Stal nierdzewna, najczęściej 1.4301, wymaga innego podejścia, bo zależy nam na zachowaniu jej odporności na korozję. Blacha ocynkowana z kolei traci powłokę cynkową na samej krawędzi, a cynk odparowuje w trakcie cięcia. Krawędź takiego detalu nie jest więc chroniona tak samo jak jego powierzchnia, o czym warto pamiętać przy elementach pracujących w wilgotnym otoczeniu, na przykład w łazience.
Tlen, azot czy powietrze
Gaz pomocniczy ma dwa zadania: wydmuchać stopiony metal ze szczeliny cięcia i wpłynąć na sam proces. Przy stali konstrukcyjnej klasycznym wyborem jest tlen. Reakcja tlenu z rozgrzanym żelazem dostarcza dodatkowej energii, co pozwala ciąć grubsze blachy przy umiarkowanej mocy. Ceną jest utleniona, ciemna krawędź. Warstwa tlenków jest cienka, ale bywa krucha, a pod powłoką proszkową potrafi się z czasem łuszczyć. Jeśli detal idzie do malowania, krawędź często się czyści albo od razu tnie innym gazem.
Azot działa inaczej. Jest gazem obojętnym, więc tylko wydmuchuje materiał i chroni krawędź przed utlenieniem. Efekt to jasna, metaliczna powierzchnia cięcia, gotowa do spawania i malowania bez dodatkowej obróbki. Przy stali nierdzewnej i aluminium to standard. Wadą jest zużycie gazu przy wysokim ciśnieniu, które wyraźnie podnosi koszt, szczególnie na grubszych materiałach.
Trzecią opcją jest sprężone powietrze. Daje krawędź pośrednią, lekko ciemniejszą niż przy azocie, ale tańszą w produkcji. Przy cienkich blachach, gdzie wymagania estetyczne nie są wyśrubowane, to rozsądny kompromis.
Grubość, czyli fizyka, której nie da się oszukać
Prędkość cięcia spada wraz z grubością blachy, i to szybciej, niż podpowiada intuicja. Detal z blachy dwukrotnie grubszej nie kosztuje dwa razy więcej, często wyraźnie więcej. Na grubych materiałach rośnie też strefa wpływu ciepła, na krawędzi pojawiają się charakterystyczne prążki, a przekrój cięcia może być lekko stożkowy. Z kolei przy bardzo cienkich blachach i gęstym wzorze ażurowym głównym wrogiem jest ciepło kumulujące się w niewielkim fragmencie arkusza. Materiał potrafi się wtedy wypaczyć, dlatego technolog dobiera kolejność cięcia tak, by rozłożyć nagrzewanie po całej powierzchni.
Wniosek dla projektanta jest prosty: nie warto zwiększać grubości „na zapas”. Jeśli panel dekoracyjny nie przenosi obciążeń, cieńsza blacha da czystszą krawędź, mniejszą masę i niższą cenę.
Jak ocenić, czy krawędź jest dobra
Jakość cięcia termicznego opisuje norma PN-EN ISO 9013. Bierze pod uwagę między innymi odchyłkę prostopadłości krawędzi i jej chropowatość. W praktyce warsztatowej patrzy się na kilka rzeczy: czy krawędź jest prostopadła do powierzchni, czy prążki są drobne i regularne, czy na spodzie detalu nie zostały sople zastygłego metalu, czy w okolicy cięcia nie ma przebarwień. Przy elementach widocznych we wnętrzu dochodzi jeszcze ocena wzrokowa całości: czy narożniki są ostre i czyste, czy w miejscu przebicia materiału nie ma kraterka.
Jeżeli zależy ci na konkretnym efekcie, powiedz o tym przed wyceną. „Krawędź widoczna, bez przebarwień, do malowania na biało” to informacja, która pozwala technologowi dobrać gaz i parametry, zamiast zgadywać.
Co składa się na cenę detalu
Na koszt cięcia składa się materiał, czas pracy maszyny wynikający z długości konturu i liczby przebić, zużycie gazu, przygotowanie programu oraz ewentualna obróbka po cięciu. Kilka decyzji projektowych realnie obniża rachunek. Mniejsza liczba drobnych otworów skraca czas cięcia. Wymiary dopasowane do standardowych arkuszy ograniczają odpad. Zamawianie większej partii zamiast kilku małych pozwala lepiej rozłożyć detale na arkuszu i rozłożyć koszt przygotowania produkcji na więcej sztuk.
Co jeszcze można zrobić z krawędzią po cięciu
Nawet bardzo dobra krawędź po laserze jest ostra. W detalu ukrytym w konstrukcji to zaleta, bo wymiar jest dokładny, a powierzchnia czysta. W elemencie mebla, który ktoś będzie dotykał, ostra krawędź jest wadą. Dlatego przy detalach do wnętrz zamawia się zwykle gratowanie, czyli usunięcie zadziorów i lekkie zaokrąglenie krawędzi. Wykonuje się je ręcznie albo na maszynach szczotkowych, które w jednym przejściu obrabiają całą partię.
Kolejny krok to wykończenie powierzchni. Stal nierdzewną można szlifować, satynować lub polerować, a stal czarną przygotować do malowania proszkowego. Ważne, żeby kolejność operacji była przemyślana. Szlifowanie po spawaniu pozwala wyrównać spoinę z resztą powierzchni, a malowanie po gięciu chroni powłokę przed pęknięciami na zagięciach. Jeśli krawędź po cięciu tlenem ma iść pod farbę, warstwę tlenków trzeba usunąć, na przykład przez śrutowanie lub szlifowanie. Inaczej po kilku latach powłoka może zacząć odchodzić właśnie od krawędzi, czyli w miejscu najbardziej narażonym na uderzenia i wilgoć.
Przy elementach pracujących w kuchni czy łazience dochodzi jeszcze kwestia korozji. Krawędź blachy ocynkowanej pozbawionej cynku albo krawędź stali nierdzewnej zanieczyszczona opiłkami zwykłej stali to miejsca, w których rdza pojawia się najwcześniej. Dobre zabezpieczenie krawędzi kosztuje niewiele w porównaniu z wymianą całego elementu.
Gdzie zamówić detale do wnętrz i nie tylko
Przy elementach dekoracyjnych i meblowych liczy się nie tylko krawędź, ale i to, co stanie się z detalem po wyjęciu z lasera. HMM Steel łączy oba etapy w jednym zakładzie. Cięcie laserowe stali odbywa się tam na laserach CNC z polem roboczym 3000 × 1500 mm, na stali konstrukcyjnej i nierdzewnej od sprawdzonych producentów. Wycięte elementy mogą tam przejść szlifowanie, polerowanie lub satynowanie, a także gięcie, spawanie i malowanie proszkowe w piecu konwekcyjnym. Firma przygotowuje próbki, żeby klient zobaczył efekt przed uruchomieniem serii, i nie wydaje zamówienia bez końcowej kontroli jakości. Obsługuje producentów mebli, elementów dekoracyjnych, maszyn i systemów magazynowych z całej Polski.
W skrócie
Gatunek decyduje o tym, jak materiał zachowa się w wiązce lasera. Grubość wpływa na czas cięcia i wygląd krawędzi. Gaz przesądza o tym, czy krawędź będzie ciemna i utleniona, czy jasna i gotowa do dalszej obróbki. Kto zna te trzy zależności, zamawia świadomie i nie przepłaca za parametry, których jego detal nie potrzebuje.